Domain feiner-sand.de kaufen?
Wir ziehen mit dem Projekt
feiner-sand.de um.
Sind Sie am Kauf der Domain
feiner-sand.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain feiner-sand.de kaufen?
Wie bekomme ich Sand wieder trocken?
Um Sand wieder trocken zu bekommen, kannst du ihn am besten auf einem flachen Untergrund ausbreiten und regelmäßig wenden, damit die Feuchtigkeit entweichen kann. Wenn du es eilig hast, kannst du den Sand auch in der Sonne ausbreiten, da die Wärme dabei hilft, die Feuchtigkeit zu verdunsten. Eine andere Möglichkeit ist es, den Sand in einem Backofen bei niedriger Temperatur zu trocknen, aber achte darauf, dass du ihn nicht verbrennst. Alternativ kannst du auch einen Luftentfeuchter in der Nähe des feuchten Sands aufstellen, um die Feuchtigkeit zu reduzieren. Hast du schon eine Idee, wie du deinen Sand trocknen möchtest? **
Was ist schwerer Sand nass oder trocken?
Was ist schwerer Sand nass oder trocken? Die Dichte von Sand hängt davon ab, ob er nass oder trocken ist. Nass ist Sand schwerer als trocken, da das Wasser die Zwischenräume zwischen den Sandkörnern ausfüllt und somit die Dichte erhöht. Trockener Sand hingegen hat mehr Luft zwischen den Körnern, was zu einer geringeren Dichte führt. Daher ist nasser Sand schwerer als trockener Sand. **
Ähnliche Suchbegriffe für Trocken
Top-Angebote
Produkte zum Begriff Trocken:
-
Wagner, Daniel: TrockenTrocken , Wie führt man ein Leben im Sog der Sucht? Wie fühlt es sich an, am Totenbett der eigenen Mutter besoffen sein zu müssen, weil nichts wichtiger ist als der nächste Schluck? Wie ist es, wenn sich jeder Tag und jede Nacht um die Sucht dreht und man bereit ist, alles zu vernichten, um ihr zu dienen? In gnadenloser Offenheit schreibt Daniel Wagner von der Hölle und den Monstern, die jahrelang sein Leben definierten. Er gibt einen ungeschönten Einblick in das Innenleben einer Suchterkrankung und wie sie nach außen hin explodiert. Ein bewegendes Buch, das aufdeckt und wachrüttelt: Betroffene, Nahestehende und Antwortsuchende. , Kühlerkomponenten > Elektro- & Hybridautoteile , Erscheinungsjahr: 20250205, Autoren: Wagner, Daniel, Seitenzahl/Blattzahl: 176, Keyword: Alkohol; Gesundheit; Konsum; Konsumverhalten; Leben; Sucht; Suchterkrankung; lebensnah, Fachschema: Hilfe / Lebenshilfe~Lebenshilfe, Fachkategorie: Psychologie~Selbsthilfe und Persönlichkeitsentwicklung, Warengruppe: HC/Belletristik/Biographien, Erinnerungen, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 200, Breite: 120, Höhe: 20, Gewicht: 250, Produktform: Gebunden, Genre: Belletristik,24,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
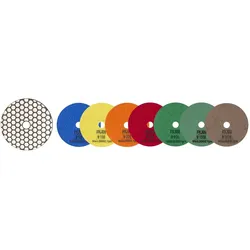
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 3000RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 50RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 400RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter



-
Was mögt ihr lieber: Strand mit Sand oder Kies?
Das ist eine persönliche Präferenz und kann von Person zu Person unterschiedlich sein. Einige mögen den weichen Sandstrand, weil er angenehm zum Liegen und Spielen ist. Andere bevorzugen möglicherweise den Kiesstrand, da er weniger Sand mit sich bringt und das Wasser oft klarer ist. Letztendlich hängt es von den individuellen Vorlieben ab. **
-
Wie tief ist der Boden trocken?
Die Tiefe, bis zu der der Boden trocken ist, hängt von verschiedenen Faktoren ab, wie zum Beispiel der Art des Bodens, der Niederschlagsmenge und der Temperatur. In der Regel ist der Boden in den oberen Schichten trocken, während es weiter unten feuchter wird. Je nach Bodenart kann die Trockenschicht einige Zentimeter bis zu mehreren Metern tief sein. Um die genaue Tiefe zu bestimmen, können Bodenfeuchtigkeitsmessgeräte eingesetzt werden. Es ist wichtig, die Feuchtigkeit des Bodens zu kennen, um die Bewässerung von Pflanzen optimal zu steuern und Wasserverschwendung zu vermeiden. **
-
Ist der Boden noch zu trocken?
Ist der Boden noch zu trocken? Diese Frage ist wichtig, um festzustellen, ob Pflanzen ausreichend Wasser bekommen. Ein zu trockener Boden kann dazu führen, dass Pflanzen vertrocknen und absterben. Es ist ratsam, regelmäßig den Boden zu überprüfen, indem man eine Handvoll Erde nimmt und fühlt, ob sie feucht genug ist. Wenn der Boden zu trocken ist, sollte man die Pflanzen umgehend gießen, um ihre Gesundheit zu erhalten. Eine regelmäßige Kontrolle des Bodenzustands ist entscheidend für ein erfolgreiches Pflanzenwachstum. **
-
Wie kann man ein sand-lehmgemisch trocken einbringen?
Um ein Sand-Lehmgemisch trocken einzubringen, kann man es zuerst gut mischen, um eine homogene Mischung zu erhalten. Anschließend kann man das Gemisch in dünnen Schichten auftragen und mit einem Stampfer oder einer Rüttelplatte verdichten. Wichtig ist es, das Gemisch gleichmäßig zu verteilen und darauf zu achten, dass keine Hohlräume entstehen. **
Ist der Boden immer noch zu trocken?
Ist der Boden immer noch zu trocken? Diese Frage ist wichtig, um festzustellen, ob ausreichend Feuchtigkeit im Boden vorhanden ist, um Pflanzen zu versorgen. Trockener Boden kann das Wachstum von Pflanzen beeinträchtigen und die Ernteerträge verringern. Es ist wichtig, regelmäßig den Feuchtigkeitsgehalt des Bodens zu überprüfen, um sicherzustellen, dass die Pflanzen genügend Wasser erhalten. Wenn der Boden zu trocken ist, müssen möglicherweise Bewässerungsmaßnahmen ergriffen werden, um die Feuchtigkeit zu erhöhen und das Wachstum der Pflanzen zu fördern. **
Wie trocken ist der Boden in Deutschland?
Wie trocken der Boden in Deutschland ist, hängt von verschiedenen Faktoren ab, wie zum Beispiel Niederschlagsmenge, Verdunstung, Bodenart und Vegetation. In einigen Regionen Deutschlands kann der Boden aufgrund von geringen Niederschlägen und hoher Verdunstung sehr trocken sein, insbesondere während trockener Sommermonate. Dies kann zu Problemen wie Dürre, Ernteausfällen und Waldbränden führen. Um den Feuchtigkeitsgehalt des Bodens zu überwachen, werden in Deutschland verschiedene Messstationen eingesetzt, die Daten zur Bodenfeuchte liefern. Diese Informationen sind wichtig für die Landwirtschaft, den Naturschutz und die Wasserwirtschaft. **
Top-Angebote
Produkte zum Begriff Trocken:
-
Ha-Ra Boden - Faser - trockenEntdecken Sie unsere innovative Ha-Ra Boden - Faser - trocken , die eine nachhaltige und allergikerfreundliche Alternative zum Staubsauger bietet. Mit dieser Faser erreichen Sie eine beeindruckende Staub- und Schmutzaufnahme, ohne auf Wasser oder Reinigungsmittel zurückgreifen zu müssen. Dank ihrer statischen Aufladung zieht die Faser losen Schmutz wie Staub, Haare und Krümel magisch an und hält ihn zuverlässig fest. Sie können die Faser ganz einfach über den Boden bewegen und sehen, wie diese Faser den Schmutz effektiv aufnimmt. Bei Bedarf können Sie den gesammelten Schmutz einfach durch Ausschlagen oder Absaugen der Faser wieder freigeben. Unsere Ha-Ra Boden - Faser - trocken ist perfekt für das Staubwischen von Böden, die nicht feucht gereinigt werden sollen, geeignet. Sie ist besonders schonend und sanft zu empfindlichen Oberflächen und eignet sich ideal für den Einsatz in Wohnräu...38,90 €*Versand: 6,90 €Sichere Weiterleitung zum Anbieter
-
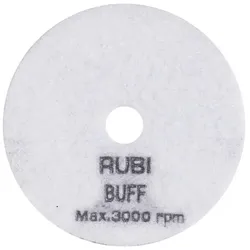
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - BUFFRUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wagner, Daniel: TrockenTrocken , Wie führt man ein Leben im Sog der Sucht? Wie fühlt es sich an, am Totenbett der eigenen Mutter besoffen sein zu müssen, weil nichts wichtiger ist als der nächste Schluck? Wie ist es, wenn sich jeder Tag und jede Nacht um die Sucht dreht und man bereit ist, alles zu vernichten, um ihr zu dienen? In gnadenloser Offenheit schreibt Daniel Wagner von der Hölle und den Monstern, die jahrelang sein Leben definierten. Er gibt einen ungeschönten Einblick in das Innenleben einer Suchterkrankung und wie sie nach außen hin explodiert. Ein bewegendes Buch, das aufdeckt und wachrüttelt: Betroffene, Nahestehende und Antwortsuchende. , Kühlerkomponenten > Elektro- & Hybridautoteile , Erscheinungsjahr: 20250205, Autoren: Wagner, Daniel, Seitenzahl/Blattzahl: 176, Keyword: Alkohol; Gesundheit; Konsum; Konsumverhalten; Leben; Sucht; Suchterkrankung; lebensnah, Fachschema: Hilfe / Lebenshilfe~Lebenshilfe, Fachkategorie: Psychologie~Selbsthilfe und Persönlichkeitsentwicklung, Warengruppe: HC/Belletristik/Biographien, Erinnerungen, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 200, Breite: 120, Höhe: 20, Gewicht: 250, Produktform: Gebunden, Genre: Belletristik,24,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
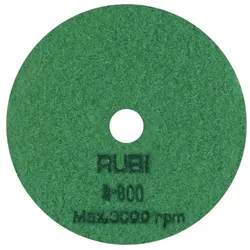
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 3000RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wie bekomme ich Sand wieder trocken?
Um Sand wieder trocken zu bekommen, kannst du ihn am besten auf einem flachen Untergrund ausbreiten und regelmäßig wenden, damit die Feuchtigkeit entweichen kann. Wenn du es eilig hast, kannst du den Sand auch in der Sonne ausbreiten, da die Wärme dabei hilft, die Feuchtigkeit zu verdunsten. Eine andere Möglichkeit ist es, den Sand in einem Backofen bei niedriger Temperatur zu trocknen, aber achte darauf, dass du ihn nicht verbrennst. Alternativ kannst du auch einen Luftentfeuchter in der Nähe des feuchten Sands aufstellen, um die Feuchtigkeit zu reduzieren. Hast du schon eine Idee, wie du deinen Sand trocknen möchtest? **
-
Was ist schwerer Sand nass oder trocken?
Was ist schwerer Sand nass oder trocken? Die Dichte von Sand hängt davon ab, ob er nass oder trocken ist. Nass ist Sand schwerer als trocken, da das Wasser die Zwischenräume zwischen den Sandkörnern ausfüllt und somit die Dichte erhöht. Trockener Sand hingegen hat mehr Luft zwischen den Körnern, was zu einer geringeren Dichte führt. Daher ist nasser Sand schwerer als trockener Sand. **
-
Was mögt ihr lieber: Strand mit Sand oder Kies?
Das ist eine persönliche Präferenz und kann von Person zu Person unterschiedlich sein. Einige mögen den weichen Sandstrand, weil er angenehm zum Liegen und Spielen ist. Andere bevorzugen möglicherweise den Kiesstrand, da er weniger Sand mit sich bringt und das Wasser oft klarer ist. Letztendlich hängt es von den individuellen Vorlieben ab. **
-
Wie tief ist der Boden trocken?
Die Tiefe, bis zu der der Boden trocken ist, hängt von verschiedenen Faktoren ab, wie zum Beispiel der Art des Bodens, der Niederschlagsmenge und der Temperatur. In der Regel ist der Boden in den oberen Schichten trocken, während es weiter unten feuchter wird. Je nach Bodenart kann die Trockenschicht einige Zentimeter bis zu mehreren Metern tief sein. Um die genaue Tiefe zu bestimmen, können Bodenfeuchtigkeitsmessgeräte eingesetzt werden. Es ist wichtig, die Feuchtigkeit des Bodens zu kennen, um die Bewässerung von Pflanzen optimal zu steuern und Wasserverschwendung zu vermeiden. **
Ähnliche Suchbegriffe für Trocken
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 50RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 400RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 800RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
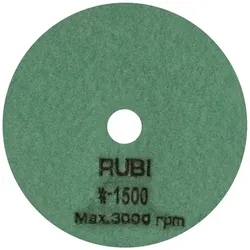
RUBI Trocken-Polierscheiben / Körnung 50 - 3000 - K 1500RUBI Trocken-Polierscheiben Körnung 200 bis 3000 und BUFF (Art. FA10504) RUBIs Klett-Polierscheiben Ø 100 mm für den Trockenschliff – von K 200 bis K 3000 und mit einer eigenen BUFF-Stufe für die Endpolitur. Zum Hochglanzpolieren aller Natursteine sowie zum Entgraten und Anfasen von Feinsteinzeug. RUBI nennt eine maximale Drehzahl von 3.000 U/min – diese Zahl ist der wichtigste Wert auf dieser Seite. Ø 100 mm Durchmesser max. 3.000 U/min K 200–3000 Körnungen + BUFF Endpolitur Was BUFF macht – und warum es keine Körnung ist BUFF ist die Stufe nach K 3000. Sie trägt praktisch kein Material mehr ab, sondern nimmt nur den letzten Schleier von der Fläche und schließt die Oberfläche. Wer nach K 3000 aufhört, hat eine glänzende Fläche – mit BUFF bekommt sie den Tiefenglanz, den polierte Natursteinplatten aus dem Werk haben. Die Reihenfolge ist eindeutig K 200 → K 400 → K 800 → K 1500 → K 3000 → BUFF. BUFF vor K 3000 einzusetzen bringt nichts – es kann nichts abtragen, was noch da ist. Der häufigste Fehler: viel zu hohe Drehzahl Polierscheiben sind harzgebunden und laufen um ein Vielfaches langsamer als Trennscheiben. Die Hersteller nennen für Ø-100-mm-Pads Grenzen im Bereich von rund 3.000 bis 3.500 U/min – RUBI gibt für seine Trocken-Polierscheiben max. 3.000 U/min an, DiSTAR für den Click-Lock-PRO-Teller max. 3.500 U/min. Ein 125-mm-Winkelschleifer ohne Drehzahlregelung dreht dagegen etwa 11.000 U/min – also gut das Dreifache. Das Harz überhitzt, das Pad verglast oder löst sich, und die Fläche bekommt Brandflecken. Für Polierarbeiten brauchen Sie eine regelbare Maschine oder einen Polierer. RUBI gibt für diese Scheiben ausdrücklich einen Winkelschleifer mit Drehzahlregulierung und max. 3.000 U/min vor. Das ist keine Empfehlung, sondern die Bedingung, unter der die Scheibe hält. Diese Polierscheiben brauchen einen Stützteller mit M14-Gewinde und Klettfläche. Er ist bei Einzelscheiben nicht dabei – wir führen ihn separat, unter anderem als Mechanic CentrumPRO 2.0 mit Zentrierbund und als magnetischen Click-Lock PRO. Die Körnungsfolge ist keine Empfehlung, sondern Pflicht Jede Körnung hat genau eine Aufgabe: das Kratzmuster der vorherigen Körnung zu beseitigen. Eine K-400-Scheibe kann die Riefen einer K-50-Scheibe nicht entfernen – sie poliert nur den Grund zwischen ihnen glatt. Das Ergebnis sieht auf der Baustelle gut aus und zeigt sich unter Streiflicht als deutliches Riefenmuster. Die Faustregel Von einer Körnung zur nächsten höchstens verdoppeln. 50 → 100 → 200 → 400 ist richtig. 50 → 400 ist der Fehler, der die meisten Kanten kostet. Umgekehrt gilt: Sie müssen nicht bis K 3000 gehen. Für eine gebrochene Schnittkante an einer Fliese, die später in der Fuge sitzt, ist K 200 vollkommen ausreichend. Die hohen Körnungen brauchen Sie nur, wenn die Fläche sichtbar bleibt und glänzen soll. Welche Körnung wofür K 50 – K 60 Grober Abtrag: scharfe Schnittkanten brechen, Ausbrüche wegnehmen, Fase anlegen. Hinterlässt sichtbare Riefen. K 100 – K 120 Angleichen: die Riefen des Grobschliffs herausnehmen, Kante auf Form bringen. K 200 Zwischenschliff: gleichmäßige, matte Oberfläche ohne Einzelriefen. K 400 Feinschliff: seidenmatt. Für viele Baustellenkanten ist hier Schluss. K 600 – K 800 Beginn der Politur: erster Glanz, die Oberfläche wird geschlossen. K 1500 Hochglanz-Vorstufe: deutlicher Glanz, noch kein Spiegel. K 3000 Hochglanz: spiegelnde Oberfläche, wie bei polierten Natursteinplatten. BUFF Endpolitur ohne Abtrag – nimmt nur noch den letzten Schleier. Arbeitstechnik 1 Drehzahl auf höchstens 3.000 U/min Vor dem ersten Kontakt einstellen. Das ist die Herstellergrenze. 2 Flach aufsetzen Die ganze Padfläche soll tragen. Aufgekantet arbeiten Sie Rillen ein. 3 In überlappenden Bahnen Jede Bahn etwa zur Hälfte überdecken. 4 Fläche und Pad zwischen den Stufen reinigen Ein Restkorn von K 200 auf dem K-1500-Pad hinterlässt Kratzer, die Sie bis zum Ende nicht mehr loswerden. 5 Mit BUFF abschließen Ohne Druck, nur führen – das ist Politur, kein Schliff. Wenn das Pad nicht mehr greift, ist es oft nicht verbraucht Auch Diamantpads verglasen: Abtrag und Bindemittel schmieren die Diamantspitzen zu. Das Pad wird spiegelblank, gleitet über die Fläche und trägt nichts mehr ab – obwohl noch Diamant darauf ist. Erkennbar an einer glatten, glänzenden Padoberfläche. Das Pad rutscht, statt zu greifen. Abhilfe: ein paar Züge auf einem abrasiven Material – Schärfstein, Gasbeton, Bimsstein oder eine grobe Betonplatte. Bei Nasspads hilft oft schon Ausspülen unter Wasser, um den Schlamm aus der Diamantschicht zu holen. Trockenschliff erzeugt quarzhaltigen Feinstaub Feinsteinzeug, Granit und Keramik enthalten kristalline Kieselsäure. Der beim Trockenschleifen entstehende A-Staub ist lungengängig und gilt als krebserzeugend – deshalb behandelt die TRGS 559 solche Arbeiten als überwachungsbedürftig. Arbeiten Sie mit Absaugung, tragen Sie mindestens FFP2, besser FFP3, und blasen Sie10,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Ist der Boden noch zu trocken?
Ist der Boden noch zu trocken? Diese Frage ist wichtig, um festzustellen, ob Pflanzen ausreichend Wasser bekommen. Ein zu trockener Boden kann dazu führen, dass Pflanzen vertrocknen und absterben. Es ist ratsam, regelmäßig den Boden zu überprüfen, indem man eine Handvoll Erde nimmt und fühlt, ob sie feucht genug ist. Wenn der Boden zu trocken ist, sollte man die Pflanzen umgehend gießen, um ihre Gesundheit zu erhalten. Eine regelmäßige Kontrolle des Bodenzustands ist entscheidend für ein erfolgreiches Pflanzenwachstum. **
-
Wie kann man ein sand-lehmgemisch trocken einbringen?
Um ein Sand-Lehmgemisch trocken einzubringen, kann man es zuerst gut mischen, um eine homogene Mischung zu erhalten. Anschließend kann man das Gemisch in dünnen Schichten auftragen und mit einem Stampfer oder einer Rüttelplatte verdichten. Wichtig ist es, das Gemisch gleichmäßig zu verteilen und darauf zu achten, dass keine Hohlräume entstehen. **
-
Ist der Boden immer noch zu trocken?
Ist der Boden immer noch zu trocken? Diese Frage ist wichtig, um festzustellen, ob ausreichend Feuchtigkeit im Boden vorhanden ist, um Pflanzen zu versorgen. Trockener Boden kann das Wachstum von Pflanzen beeinträchtigen und die Ernteerträge verringern. Es ist wichtig, regelmäßig den Feuchtigkeitsgehalt des Bodens zu überprüfen, um sicherzustellen, dass die Pflanzen genügend Wasser erhalten. Wenn der Boden zu trocken ist, müssen möglicherweise Bewässerungsmaßnahmen ergriffen werden, um die Feuchtigkeit zu erhöhen und das Wachstum der Pflanzen zu fördern. **
-
Wie trocken ist der Boden in Deutschland?
Wie trocken der Boden in Deutschland ist, hängt von verschiedenen Faktoren ab, wie zum Beispiel Niederschlagsmenge, Verdunstung, Bodenart und Vegetation. In einigen Regionen Deutschlands kann der Boden aufgrund von geringen Niederschlägen und hoher Verdunstung sehr trocken sein, insbesondere während trockener Sommermonate. Dies kann zu Problemen wie Dürre, Ernteausfällen und Waldbränden führen. Um den Feuchtigkeitsgehalt des Bodens zu überwachen, werden in Deutschland verschiedene Messstationen eingesetzt, die Daten zur Bodenfeuchte liefern. Diese Informationen sind wichtig für die Landwirtschaft, den Naturschutz und die Wasserwirtschaft. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.